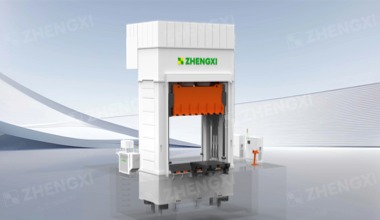
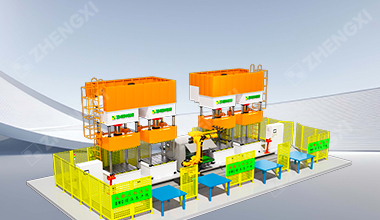
同样是复合材料成型,RTM、SMC、预浸料模压对液压机的合模精度、压制曲线、保压、温控要求截然不同。本文结合正西智能 Yz71 系列复材液压机,拆解三种工艺的选型逻辑、核心配置、关键评估指标,配套工艺试样、交付、售后闭环服务,为新能源、低空装备、航空轻量化复材产线规划提供选型依据。
同样一台液压机,做SMC压制和做RTM,对合模精度、速度曲线、保压稳定性、温控逻辑的要求完全不同。配置错位,轻则孔隙率超标、尺寸波动,重则模具受损、产线停滞。2026年,新能源汽车电池壳、低空飞行器结构件、航空复材制件对成型质量的要求进一步收紧,选型已成为复材产线规划的核心问题。正西智能深耕复合材料液压机十七年,其Yz71系列复合材料液压机被中国科学技术部评选为国内领先水平。本文从工艺特性出发,说明三种工艺各自应如何配置机型。
一、产品概述:面向三种复材工艺的液压机配置逻辑
正西智能复材成型系列液压机,提供从单机精密成型装备到全自动模压线的完整方案,覆盖SMC、HPRTM、碳纤维液压机及全自动模压线,核心能力是伺服控压与精准控温,服务汽车、航空、新能源领域的复材部件制造。
三种工艺的差异不是简单的吨位高低,而是控制逻辑、结构刚性和功能模块的系统区别。正西智能的做法是在同一主机平台上,通过不同的压力控制策略、温度管理方案和辅助功能配置来匹配:RTM看重保压稳定性与模具温度场均匀性;SMC看重压制速度曲线与排气节拍;模压看重温度窗口与压力精度的耦合。同一主机可参数切换适配三种工艺,既降低多工艺企业的重复投入,也让单工艺企业在换产时保有柔性。
二、核心功能与能力
伺服控压与多段压制曲线——对压力、速度、位移实时闭环控制,支持多段曲线编程。解决SMC“快转慢”冲击造成的流痕与纤维取向异常,以及RTM合模末段压力过冲损伤预成型体的问题。操作人员在HMI设定各段压力、速度与位置切换点,系统依传感器反馈自动调节。
精准控温与模具温度管理——多通道温控接口配合模温机,实现模具分区加热与闭环管理。解决RTM模温不均导致固化不同步、内应力与翘曲,以及SMC需维持特定温度区间保证增稠剂、引发剂按设计速率反应的问题。温度曲线可随节拍自动切换。
高刚性机身与平行度保持——优化立柱或框架受力分布,配合滑块导向精度控制,偏载工况下保持较高合模平行度。满足±0.1mm以内的厚度公差,避免滑块倾斜导致厚度不均、模具导向磨损;RTM中平行度不足还会造成模腔密封失效、树脂泄漏。出厂进行满吨位偏载测试。
自动化与数据能力——可交付含自动上下料、物料输送、模压主机、脱模取件、后道处理的全自动模压线,与主机联锁运行;控制系统支持多组工艺配方存储,记录每模次压力、温度、时间并上传MES或质量追溯系统,多品种共线切换不再依赖人工。
三、三种工艺的机型配置方案
RTM:优先保压精度与温控均匀性——流程为预成型体入模、合模、低压注胶、固化、脱模,主机需提供稳定合模力抵抗注胶压力、保持模腔密封、固化阶段恒压。吨位按投影面积与注胶压力计算,合模力须大于注胶压力在分型面的反力并留安全系数。配置高精度伺服控压,保压阶段压力波动控制在小范围并快速响应模腔压力变化;配置多通道模温机接口与分区测温,高温RTM需确认目标温度下的持续稳定性,可配真空辅助接口。HPRTM液压机即针对高压RTM工况设计。
SMC:优先速度曲线与排气控制——流程为片料铺层、快速下行、减速加压充模、保压固化、脱模。吨位按单位投影面积5–15MPa估算,厚壁或高纤维含量制品需更高压力。速度曲线是关键:快速下行段求快缩短节拍,接近闭合时减速让材料流动排气,伺服系统应支持三段以上速度—压力切换;并配备可编程排气动作,含排气次数、行程与间隔。大面积薄壁制品对平行度要求高。SMC专用机针对片料流动特性做了速度与排气优化。
模压:优先温度窗口与压力精度——指预浸料模压与湿法模压,材料受热受压完成固化。碳纤维预浸料通常需较高单位面积压力,吨位须综合材料固化特性与制品结构;建议高精度模温控制系统,各温区温差控制在工艺允许范围;保压阶段维持较高压力稳定性;固化时间数分钟至数十分钟,需长时间稳定保压与精确计时。碳纤维液压机针对温度—压力耦合控制设计。
四、从选型到运维的服务闭环
工艺咨询与选型评估阶段免费:用户提供图纸、材料体系、目标产能,技术团队给出吨位、台面尺寸、开口行程、控制与自动化方案建议。工艺不确定性高的项目可试样打样,用用户材料和模具在试验设备上验证压制曲线、温度制度、保压时间,把投资风险前置化解。标准机型交付快至75天,出厂预验收,到厂由工程团队安装调试、产线联动并培训操作与维护人员。售后提供7×24小时技术支持、原厂备件与定期巡检,并可承接智能化改造与产线升级;海外客户享有本地化适配与上门调试。
五、典型场景
新能源电池上盖SMC批量生产:SMC专用机加自动上下料,连续生产,参数按配方执行、每模次可追溯。
低空飞行器碳纤维结构件预浸料模压:伺服控压与多通道控温保证稳定成型,追溯接口支撑航空质量管理。
汽车轻量化结构件HP-RTM:针对高压注胶优化保压响应,适配高节拍、高一致性生产。
科研院所多工艺研发平台:一台主机覆盖RTM、SMC、预浸料模压验证,降低设备投入与维护成本。
海外复材企业:按电压频率、环境防护、界面语言与培训方式做工况适配。
六、选型时值得关注的客观指标
吨位与台面尺寸——按投影面积与单位压力计算,台面需满足模具安装与操作空间,并留偏载安全余量;
控制精度——压力控制精度、位置重复精度与速度调节范围,RTM与预浸料模压重压力稳定性,SMC重速度曲线与排气功能;
温控配置——加热方式(电/油/蒸汽)、温区数量、控温精度与升温速率;
结构刚性——机身变形量与偏载下的平行度保持能力,直接影响厚度一致性与模具寿命;
自动化接口——机器人通信、安全联锁与上下料空间;
数据追溯——配方存储、生产记录与MES对接能力。
七、技术与资质
Yz71系列复合材料液压机被中国科学技术部评选为国内领先水平;公司持有武器装备质量管理体系认证,为国家级高新技术企业与专精特新“小巨人”,累计400余项专利与软件著作权,获评四川省企业技术中心、成都市数字化车间;产品覆盖全球数十个国家,依托中欧班列拓展海外市场。智能工厂整体方案已落地飞行汽车、新能源电池等标杆项目,复材液压机在其中承担结构件与功能件的模压成型任务。
八、常见问题
一台设备能否兼顾三种工艺?
可以,伺服控压与多段曲线编程支持参数切换;但模具、加热方式与辅助装置各不相同,换产需同步更换模具并调整温控。频繁切换的用户建议采购时即明确多工艺需求,预留功能余量。
吨位怎么确定?
投影面积乘单位面积压力再加安全系数;RTM须计入注胶压力在分型面的反力,SMC与预浸料需考虑流动阻力与固化收缩。提供图纸与材料信息,由技术团队完成选型计算;不确定的工艺可用打样验证。
交付后工艺调整还跟得上吗?
若新产品的吨位、台面与温控范围在设计裕度内,调整参数即可;超出范围则需改造或增购,公司提供升级改造服务以降低重置成本。
海外如何获得支持?
马来西亚设有ZHENGXI TECHNOLOGY SDN.BHD覆盖东南亚,其他区域提供上门调试与工况适配,售后7×24小时响应,原厂备件经国际物流供应。
结语
复材液压机选型,本质是把工艺要求翻译成设备参数:RTM看保压稳定性与温控均匀性,SMC看速度曲线与排气控制,预浸料模压看温度窗口与压力精度的耦合。正西智能以伺服控压和精准控温为核心,在同一主机平台上为三种工艺提供差异化配置路径——多工艺企业降低重复投入,单工艺企业获得更优的成型质量与效率。从单机到全自动线,从工艺验证到售后运维,我们提供的是一套围绕复材成型的完整解决方案。规划选型,建议从工艺参数梳理与试样验证开始,在设备投入前确认工艺与机型的匹配性。